
 简体中文


2026-09-30
Rumah / Berita / Berita Industri / Panduan Lini Produksi Pemintalan: Jenis, Komponen Inti, dan Tip Pemilihan

Sebuah pabrik yang menjalankan 20 penggulung ingin menambah jalur FDY. Keputusan investasi turun lebih dari harga yang dikutip. Hal ini bergantung pada kualitas pemintal, kontrol suhu hot godet, keandalan penggulung, dan kemampuan pemasok untuk mendukung saluran setelah pemasangan. Panduan ini menjelaskan pilihan-pilihan di balik lini produksi pemintalan sehingga Anda dapat membandingkan penawaran dengan filamen yang sebenarnya perlu Anda produksi.
Sebelum masuk ke komponen dan konfigurasi, ada baiknya kita melihat lebih luas peran lini produksi pemintalan dalam pembuatan serat . Industri ini telah beralih dari menyerahkan mesin individual ke menyerahkan sistem yang lengkap dan terintegrasi. Pergeseran ini meningkatkan pertaruhan kinerja bagi setiap pembeli.
Lini produksi pemintalan adalah rantai peralatan tersinkronisasi yang mengubah keping polimer atau lelehan menjadi filamen kontinu. Prosesnya dimulai dengan ekstrusi dan filtrasi, bergerak melalui rakitan pemintalan dan pemintal, memadamkan filamen, menerapkan penyelesaian putaran, menarik benang dengan penggulung godet, melewati nozel yang saling bertautan, dan berakhir pada penggulung otomatis yang mengirimkan paket ke proses hilir.
Setiap komponen mempunyai ritme perawatannya masing-masing. Pemintal memerlukan pembersihan terjadwal, pengaturan suhu normal memerlukan verifikasi berkala, dan garpu pemindah penggulung, pelat pemandu benang, dan blok tegangan aus pada setiap siklus. Pembeli yang memperhitungkan kebutuhan bahan habis pakai dan layanan ini ke dalam perbandingan akan mendapatkan gambaran total biaya yang lebih realistis.
Jalur pemintalan serat kimia terbagi dalam empat konfigurasi utama: benang berorientasi sebagian (POY), benang ditarik penuh (FDY), benang berorientasi tinggi (HOY), dan benang industri.
Garis POY adalah yang paling umum untuk benang tekstil poliester dan nilon. Mereka bekerja dengan kecepatan tinggi sambil membiarkan benang yang berorientasi sebagian siap untuk pembuatan tekstur hilir. Jalur POY tipikal beroperasi pada kisaran 2.800–3.300 m/mnt dan menghasilkan 50–300 paket denier yang diubah oleh pembuat tekstur menjadi benang bertekstur tarik.
 Benang Pemintalan Benang Berorientasi Sebagian (POY) untuk Poliester, Nilon, dan Lainnya Lini produksi POY ini mencakup seluruh proses mulai dari chip hingga benang, termasuk ekstruder, penggulung, dan pompa pengukur. Produk ini menawarkan fleksibilitas untuk peralihan bahan baku dan perluasan kapasitas, sehingga cocok untuk menenun pakaian dan tekstil rumah. Lihat Produk →
Garis FDY menarik benang sepenuhnya pada jalur produksi, menghasilkan filamen berorientasi penuh yang langsung digunakan untuk menenun atau merajut. Jalur FDY beroperasi pada kecepatan 3.000–4.000 m/mnt dan digunakan untuk serat mikro, pakaian berkualitas tinggi, dan tekstil rumah yang mengutamakan stabilitas dimensi dan perpanjangan rendah.
 Garis Pemintalan Benang Tarik Penuh (FDY) untuk PET, PA, PP dan Polimer Lainnya Direkayasa untuk filamen berkinerja tinggi, lini FDY ini mengintegrasikan masterbatch atau lelehan dengan viskositas rendah dan memungkinkan produksi instan. Ini ideal untuk tekstil teknis dan serat fungsional yang memerlukan stabilitas dimensi. Lihat Produk →
Jalur HOY beroperasi pada kecepatan yang lebih tinggi dengan tingkat pengambilan yang tinggi dan jalur hilir yang lebih pendek. Mereka cocok dengan pemintalan denier halus berkecepatan tinggi dan lebih jarang muncul di pabrik modern dibandingkan POY atau FDY.
Jalur benang industri dirancang untuk filamen berkekuatan tinggi dan penyusutan rendah yang digunakan pada tali, anyaman, tali ban, benang jahit, dan kain berlapis. Rentang denier berkisar dari 500 hari hingga lebih dari 3.000 hari. Kecepatan produksi lebih rendah karena menjaga kekuatan putus dan konsistensi perpanjangan lebih penting daripada hasil mentah.
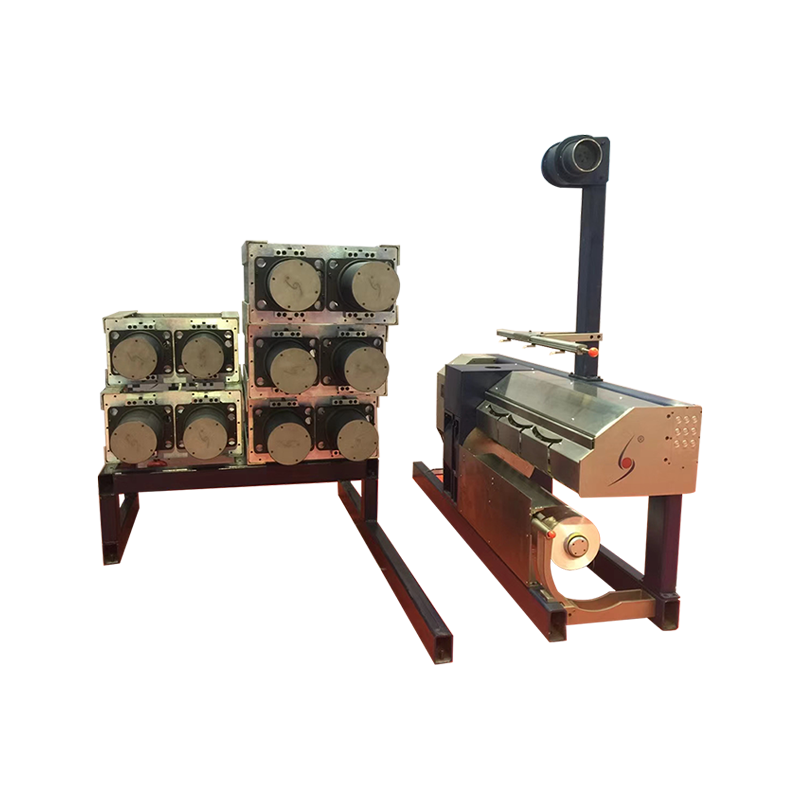 Lini Produksi Pemintalan Industri untuk Benang Filamen Berkekuatan Tinggi Dirancang untuk benang berkekuatan tinggi dan penyusutan rendah yang digunakan pada tali, tali ban, dan kain berlapis, lini ini mendukung rentang denier dari 500 hingga 3.000 . Ini menekankan kekuatan putus dan konsistensi perpanjangan pada keluaran mentah. Lihat Produk →
| Fitur | Jalur POY | Jalur FDY | Jalur HOY | Benang Industri |
|---|---|---|---|---|
| Polimer primer | PET, PA, PP | PET, PA, PP | PET, PA | PET, PA, PP |
| Kecepatan pengambilan | 2.800–3.300 m/mnt | 3.000–4.000 m/mnt | 4.500–6.000 m3/mnt | 500–2.500 m3/mnt |
| Status filamen | Berorientasi sebagian | Digambar sepenuhnya | Berorientasi tinggi | Kegigihan tinggi |
| Tipikal penyangkal | 50–300 hari | 30–300 hari | 50–300 hari | 500–3.000 hari |
| Penggunaan hilir | tekstur | Menenun, merajut | tekstur, weaving | Tali, tali, anyaman |
Bahan bakunya sangat membentuk garis. PET, PA, dan PP masing-masing memiliki viskositas leleh, perilaku penarikan, dan persyaratan pendinginan yang berbeda. Jalur yang direkayasa untuk PET dapat memproses PA tetapi tidak pada keluaran atau kualitas yang sama. Ketika pemasok mengatakan bahwa suatu lini menggunakan PET, PA, PP, atau bahan mentah lainnya, jelaskan perkiraan waktu transisi dan penurunan kualitas selama pergantian. Jawaban tersebut sering kali merupakan bagian evaluasi yang paling berguna.
Setelah mempersempit jenis jalur, evaluasi beralih ke konfigurasi peralatan dan kemampuan pabrik untuk mendukungnya. Berikut adalah urutan tinjauan praktis.
Toleransi kendali suhu adalah contoh praktis. Godet panas yang suhunya mencapai 2 °C pada titik setel dapat menghasilkan variasi denier dan keuletan yang terukur di seluruh filamen, terutama pada FDY dan jalur industri. Pemasok yang menggunakan instrumentasi terkalibrasi dan menjaga suku cadang yang cocok untuk setiap hot godet mengurangi risiko tersebut. Hal yang sama juga berlaku pada penggulung: garpu pemindah yang tidak dapat menahan peralihan paket dalam sepersepuluh milidetik akan menyebabkan paket rusak dan berkualitas buruk. Inilah sebabnya mengapa banyak produsen mempertahankannya program peningkatan peralatan dalam anggaran tahunan mereka.
Kualitas lini produksi pemintalan lebih bergantung pada beberapa komponen dibandingkan komponen lainnya. Hal ini memerlukan pemeriksaan yang cermat selama commissioning dan setelah setiap overhaul.
| Komponen | Apa yang Harus Diverifikasi | Dampak jika Diluar Toleransi |
|---|---|---|
| Piring pemintal | Diameter lubang, jumlah lubang, pola, permukaan akhir | Variasi denier, filamen rusak, sering dibersihkan |
| Godet panas | Keseragaman suhu permukaan, keseimbangan dinamis, pelapisan permukaan | Gambar tidak rata, benang putus, garis-garis panas |
| Rol pemisah | Kehalusan permukaan, permainan bantalan, konsentrisitas | Fluktuasi ketegangan benang, cacat permukaan |
| Blok ketegangan penggulung | Gaya tegangan, pola keausan, permukaan pemandu | Variasi kepadatan paket, cacat formasi |
| Pergeseran garpu | Simetri garpu, keausan pada muka pemandu, gaya pegas | Kegagalan peralihan, ujung putus pada doff |
Untuk komponen berputar seperti hot godet dan penggulung, keseimbangan dinamis sama pentingnya dengan kualitas permukaan. Godet yang tidak seimbang menimbulkan getaran yang berpindah ke filamen dan rangka mesin, menyebabkan keausan bearing dan benang yang tidak konsisten. Pabrikan yang memiliki peralatan penyeimbang dinamisnya sendiri dapat mengesahkan rakitan berputar yang lengkap, bukan hanya satu bagian.
Biaya pengoperasian jalur produksi pemintalan didorong oleh permintaan pemeliharaan, konsumsi energi, dan berapa lama jalur tersebut dapat berjalan di antara interval servis. Mesin yang lebih tua sering kali memiliki harga awal yang lebih rendah namun kehilangan panas yang lebih tinggi, penggantian bantalan yang lebih sering, dan waktu henti yang lebih lama untuk pembersihan pemintal. Jalur yang lebih baru dengan desain quench yang lebih baik dan isolasi yang lebih baik mengurangi energi per kilogram, namun juga memperkenalkan komponen yang memerlukan pemasok dengan pengiriman suku cadang yang cepat.
Pendekatan praktisnya adalah dengan memasukkan rencana pemeliharaan ke dalam pembelian sejak hari pertama. Mintalah kit suku cadang yang direkomendasikan, jadwal penggantian bantalan godet panas, dan perkiraan masa pakai pemandu penggulung. Kemudian bandingkan angka-angka tersebut dengan biaya pemeliharaan per ton Anda saat ini. Jika jalur baru memangkas energi sebesar 15% dan pemeliharaan sebesar 20% per ton, periode pengembalian modal mungkin lebih pendek dibandingkan perbedaan harga awal yang lebih besar.
Kemampuan untuk ditingkatkan adalah dimensi lain. Ketika spesifikasi benang berubah, lini modular dapat diperbarui dengan spin pack baru, ruang quench yang berbeda, atau penggulung baru. Fleksibilitas ini memperpanjang masa manfaat investasi. Bagi pemilik peralatan yang sudah ada, memperbarui mesin yang ada seringkali lebih cepat dibandingkan membuat mesin baru dari awal, karena fondasi, utilitas, dan pelatihan operator sudah ada.
Setiap tawaran lini produksi pemintalan harus dipertimbangkan berdasarkan empat jawaban. Filamen apa yang dihasilkannya pada kecepatan yang dibutuhkan? Berapa biaya pengoperasiannya per ton? Berapa lama waktu yang dibutuhkan untuk mencapai output yang stabil? Apa yang terjadi jika komponen utama gagal? Jawaban pertama menentukan kesesuaian produk, jawaban kedua menentukan margin, jawaban ketiga menentukan arus kas, dan jawaban keempat menentukan risiko.
Uji coba pada jalur pemintalan fleksibel dapat menyelesaikan banyak pertanyaan ini sebelum melakukan investasi penuh. Jalur percontohan memungkinkan Anda menguji coba benang baru, memverifikasi polimer, dan mengevaluasi spin pack sebelum melakukan jalur produksi lengkap. Ini adalah salah satu cara paling praktis untuk menurunkan risiko dalam pembelian peralatan modal.
Untuk tim yang mengelola armada yang ada, memilih pemasok dengan kemampuan manufaktur komponen dan layanan adalah hal yang penting. Kombinasi pemesinan CNC untuk suku cadang presisi, keseimbangan dinamis untuk komponen yang berputar, dan bengkel reparasi yang dapat membangun kembali godet dan penggulung panas mengubah kebutuhan penggantian menjadi waktu henti yang singkat dan terencana, bukan penghentian yang tidak terencana.


ALAMAT: No.1298, Jalan Zhouan, Distrik Pengembangan Ekonomi dan Teknologi, Kota Jiaxing, Provinsi Zhejiang
TELEPON: +86 19057031687
TELEPON: 86-0573-83777752
E-MAIL: [email protected]
Jiaxing Shengbang Mechanical Equipment Co., Ltd. Seluruh Hak Cipta Dilindungi Undang-Undang. Produsen Komponen Utama Mesin Pemintalan